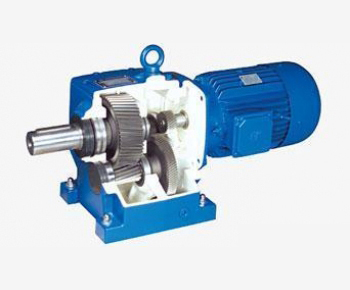
减速机是装在电机和设备之间的传动装置,核心作用就是降低转速、增大扭矩,让动力更匹配实际工作需求 。它通过齿轮、蜗杆等结构传递动力,广泛用在工厂、机器人、起重设备等场景 。那么,下面小编探讨一下减速机使用工作中齿轮疲劳点蚀的原因:
一、载荷与选型原因(常见)
1. **安全系数(服务系数 SF)选小,长期过载**
冲击载荷、频繁启停、正反转,没有放大服务系数,齿面接触应力持续偏高,快速触发接触疲劳。
2. **载荷偏载(齿向载荷分布不均)**
安装不同心、机架变形、轴挠曲、轴承间隙过大、齿轮装配歪斜 → 载荷集中在齿宽一端,局部应力远超设计值,局部先点蚀。
3. **瞬时冲击载荷大**
联轴器弹性失效、启停冲击、负载波动大,反复冲击叠加交变应力,加速微裂纹萌生。
二、润滑相关(非常高频)
1. **润滑油黏度偏低**
油太薄,油膜建立不起来,齿面金属微凸体直接接触,接触应力放大。低速重载尤其依赖高黏度齿轮油 CKD。
2. **油量不足、缺油**
油浴油位过低,啮合区供油断续,油膜间断。
3. **油品老化、杂质多**
油氧化变质、添加剂消耗;油里有金属磨屑、粉尘,既是磨粒,又会破坏油膜,加速疲劳点蚀。
4. **选错油:蜗轮蜗杆油、普通机油代替重负荷齿轮油**
缺少极压抗磨添加剂。
5. **油温过高**
高温让润滑油黏度下降、油膜变薄,同时材料疲劳强度下降,点蚀发展变快。
三、齿轮本身材质、热处理、加工质量
1. **热处理不足**
渗碳淬火:渗层深度不够、硬度偏低、硬化层过渡区不良;表面硬度不够(齿轮常规 HRC58~62),接触疲劳极限低。
调质齿轮(软齿面)本身就容易点蚀,适合轻载平稳工况,重载很容易出点蚀。
2. **材质差、夹杂多**
钢材内部夹渣、气孔,属于先天缺陷,应力集中源,裂纹从夹杂位置发起。
3. **齿面粗糙度差、刀纹明显**
粗糙峰位置应力集中,微裂纹优先在刀痕根部产生;磨削烧伤(磨齿过热回火,表面变软)是隐形大坑,看着光亮,疲劳强度大幅下降。
4. **齿形、齿向误差大**
齿轮加工精度低,啮合接触斑点差,应力集中。
四、装配、对中、运行工况
1. **同轴度不对、联轴器对中偏差大**
带来附加弯矩,轴弯曲,齿轮偏载。
2. **轴承磨损、间隙变大**
轴承游隙变大,齿轮啮合位置偏移、跳动,接触斑点恶化,局部应力飙升。
3. **环境粉尘多,密封失效**
灰尘、砂粒进入箱体,污染润滑油,同时产生复合损伤:**磨粒磨损 + 疲劳点蚀一起发生**。
4. **长期在临界载荷持续运行**
载荷不算直接过载,但刚好接近疲劳极限,属于 “慢疲劳”,运行几千上万小时后慢慢成片点蚀。
五、补充两个概念,方便你判断
- **初始点蚀(跑合点蚀)**:新机初期少量小点蚀,跑合后斑点扩大、应力分散,不再发展;属于良性。前提:载荷合理、润滑正常。
- **进展性点蚀(危险)**:点蚀坑持续增多变大,麻点连片,振动噪音持续上升,zui终会造成断齿,必须停机整改。

 品种齐全
 现货供应
 匠心品质
 售后无忧

 品种齐全
 现货供应
 匠心品质
 售后无忧